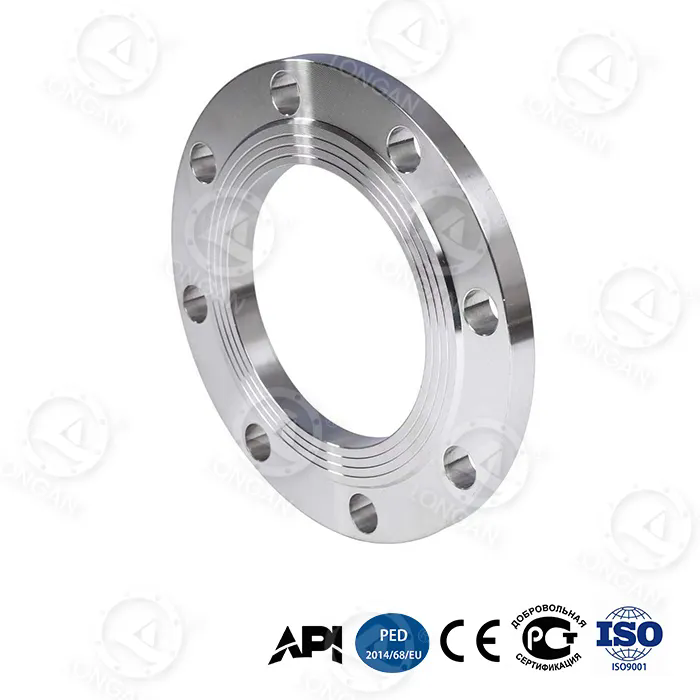
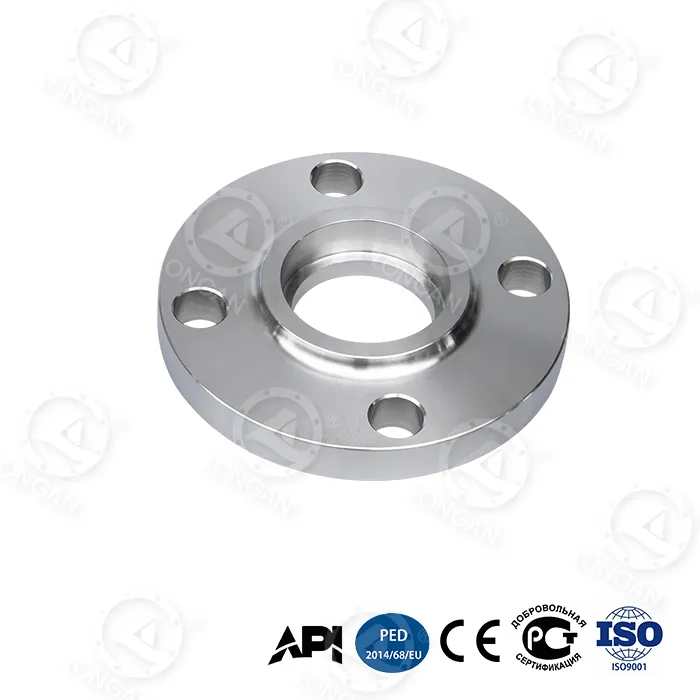
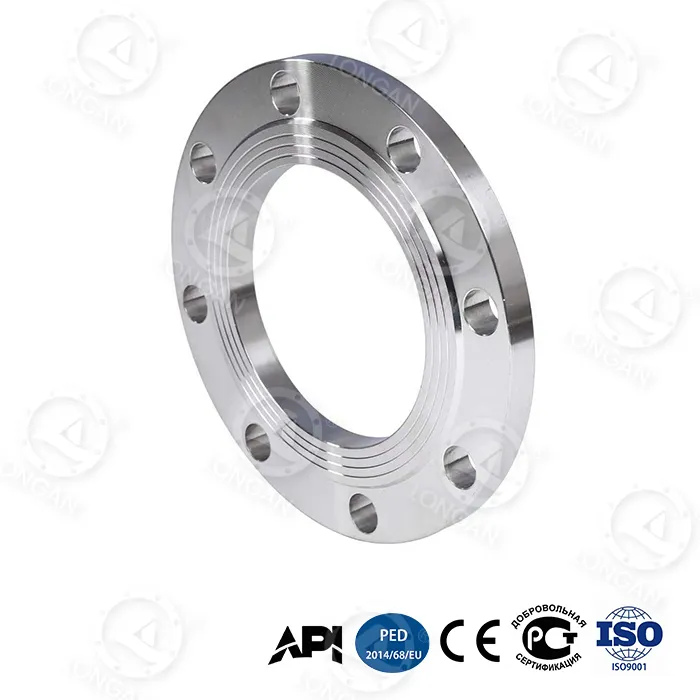
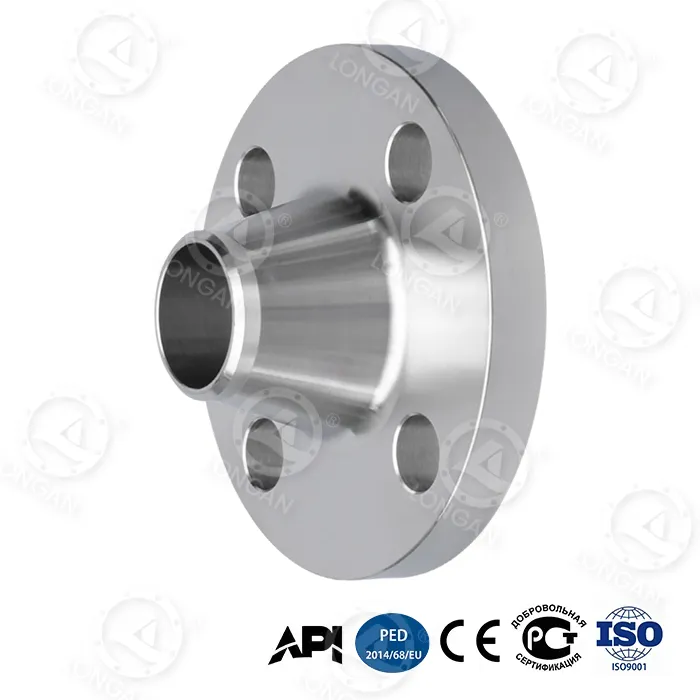
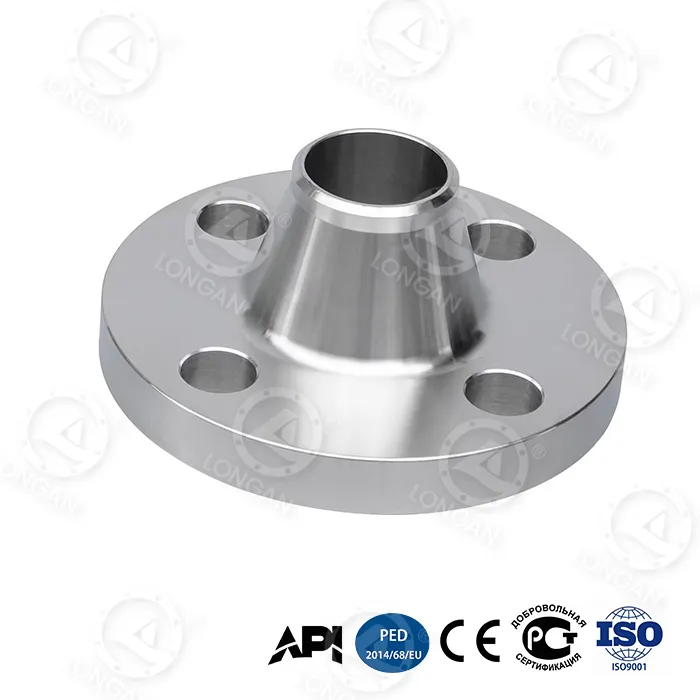
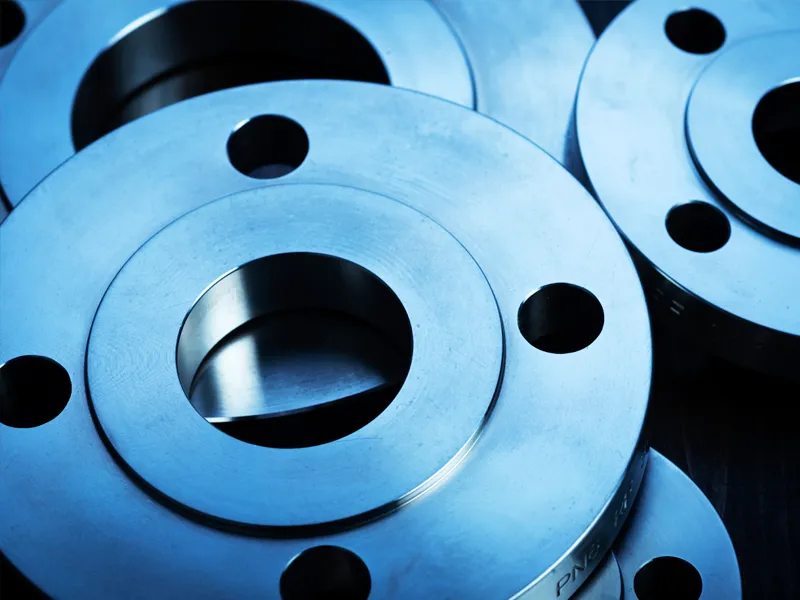
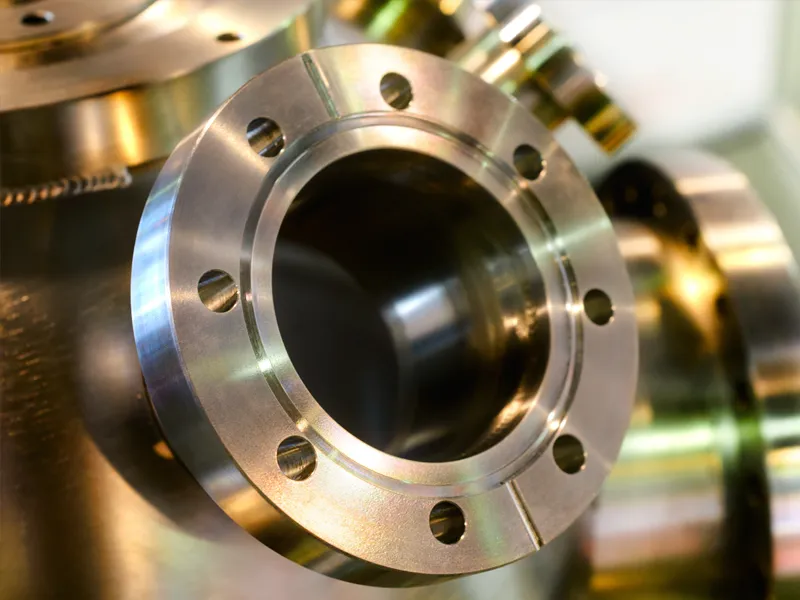
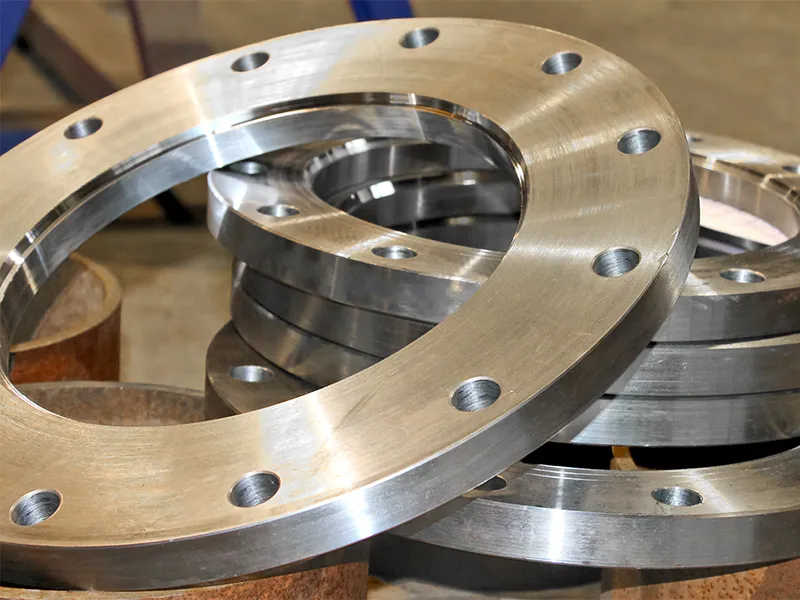
Lantegi petrokimiko batean, brida lau-konexioak 100 bar-tik gorako presioan eta 400°C-tik gorako tenperaturan prozesu-likidoa eduki behar du. Zigilua ez da osagai bakar batek sortzen, sistema batek baizik: brida-aurpegiak, juntak eta torlojuak. Torlojuak estutzen direnean, brida aurpegien artean juntura konprimitzen duen estutze-indarra sortzen dute. Juntak, aldi berean, briden gainazaleko irregulartasun mikroskopikoak deformatu eta betetzen ditu, ihesak saihesten dituen hesi bat sortuz. Honek nahikoa sinplea dirudi. Hala ere, briden ihesak industria-istripuen eta produkzio-galeren kausa ohikoenetako bat dira. Arrazoia da zigilu fidagarri bat lortzeko torlojuaren kargaren, juntagailuen konpresioaren eta bridaren zurruntasunaren oreka zehatza behar dela, instalazio desegokiaren, torloju-momentu okerren edo bridaren aurpegiaren kalitate txarraren ondorioz erraz hausten den oreka.
Nola abrida lauatorlojuen bidez zigilatzea fidagarria lortzen du, beraz, ez da torlojuak estutu arte estutzea soilik. Ingeniaritza kontua da. Torlojuen karga nahikoa izan behar da juntura zigilatzeko nahikoa konprimitzeko, baina ez hain handia juntura zapaldu edo torlojuak uzteko. Brida aurpegiek lauak eta leunak izan behar dute juntura molda dadin, baina ez hain leunak junturak heldu ezin dezan. Torlojuak sekuentzia zehatz batean estutu behar dira kargaren banaketa uniformea bermatzeko. Eta muntaketa osoa funtzionamendu-presioari, tenperaturari eta ziklo termikoari aurre egiteko diseinatu behar da, zigilatzeko indarra galdu gabe. Artikulu honek faktore horietako bakoitza xehetasun teknikoetan aztertuko du, ingeniariei, mantentze-lanetako profesionalei eta kontratazio-espezialistei brida lauaren zigilatzeari buruzko ulermen osoa eskainiz. AtWenzhou Longan Flange Co., Ltd., gure fabrikak bi hamarkada baino gehiago daramatza brida lauak fabrikatzen, eta zigilatzeko fidagarritasuna zehazten duten faktoreen ulermen sakona garatu dugu.
Brida lau batek zigilatzea fidagarria nola lortzen duen ulertzeko, lehenik eta behin torlojudun juntagailuaren mekanika ulertu behar dugu. Torlojua estutzen denean, elastikoki luzatzen da. Torlojuak malguki baten antzera jokatzen du, eta torlojuaren tentsioak bi brida-aurpegiak elkarrekin tiratzen dituen tintze-indarra sortzen du. Tentsio-indar hori brida-aurpegien bidez junturara transmititzen da. Brida baino material bigunagoz eginiko juntagailua konprimituta dago. Konprimitu ahala, haran mikroskopikoetara isurtzen da eta bridaren aurpegian marradura egiten du, presiodun fluidoa erraz sartu ezin den bide bihurri bat sortuz. Zigilua juntadura irregulartasun horiek betetzeko nahikoa konprimitzen denean lortzen da eta junturaren hondar konpresio-esfortzua fluidoaren barne-presioa baino handiagoa denean.
Funtsezko printzipioa juntagailuaren bizitza osoan konpresio egoeran mantendu behar dela da. Konpresioaren tentsioa maila kritikotik behera jaisten bada, zigiluak ihes egingo du. Konpresio-tentsioa hainbat arrazoirengatik jaitsi daiteke. Juntagailua erlaxatu egin daiteke denborarekin, batez ere tenperatura altuetan. Torlojuak tentsioa gal dezake erlaxazio edo bibrazioengatik. Brida aurpegiak bereiz daitezke hedapen termikoaren edo tolesturaren ondorioz. Brida lauaren diseinuak faktore horiek guztiak kontuan hartu behar ditu. Brida lodiagoa eta zurrunago batek makurdurari eutsiko dio eta juntagailuaren konpresio-tentsio uniformeagoa mantenduko du. Torloju txikiagoen kopuru handiagoak estutze-indar uniformeagoa emango du torloju handiagoen kopuru txikiagoak baino. Eta junta-materiala hautatu behar da erlaxazioari eta eraso kimikoari aurre egiteko.
Hurrengo taulak brida lauaren zigiluaren fidagarritasuna zehazten duten indar eta faktore nagusiak laburbiltzen ditu.
| Faktorea | Deskribapena | Zigilazioan eragina |
| Bolt Tentsioa | Torlojuaren tarte elastikoa estutzen denean | Junta konprimitzen duen estutze-indarra ematen du |
| Juntaren konpresioa | Torlojuen kargapean juntagailuaren deformazioa | Gainazaleko irregulartasunak betetzen ditu eta zigilua sortzen du |
| Bridaren zurruntasuna | Bridaren erresistentzia torlojuaren kargapean | Aurpegian zehar juntagailuen konpresio uniformea bermatzen du |
| Gasket Erlaxazioa | Konpresio-tentsioaren galera denboran zehar | Zigilatzeko indarra murrizten du; gutxitu egin behar da |
| Efektu termikoak | Torlojuen, briden eta juntagailuen hedapen diferentziala | Bolt karga handitu edo txikiagotu dezake |
| Barne Presioa | Prozesuaren fluidoak egiten duen indarra | Bridak bereizteko joera du; torlojuaren kargaren bidez aurre egin behar da |
Wenzhou Longan Flange Co., Ltd.n, gure brida lauak diseinatzen ditugu faktore horiek optimizatzeko. Gure bridak kalitate handiko altzairuz fabrikatzen dira eta neurri zehatzetan mekanizatuta daude egokitze eta kargaren banaketa egokia bermatzeko. Torlojuen aukeraketari, juntagailuen aukeraketari eta estutze-prozedurei buruzko orientazio teknikoa ere eskaintzen dugu, gure bezeroei beren aplikazio zehatzetan zigilu fidagarriak lortzen laguntzeko.
Torlojuen karga zigilu fidagarri bat lortzeko aldagai garrantzitsuena da. Boloiaren karga baxuegia bada, junta ez da nahikoa konprimituko zigilatzeko. Torlojuen karga altuegia bada, juntagailua birrindu egin daiteke, torlojuek errendimendua egin dezakete edo brida hondatu egin daiteke. Helburuko torlojuaren karga juntagailuaren fabrikatzailearen gomendioaren arabera zehazten da, zeinak juntagailuaren materialaren konpresio-esfortzu minimoa eta maximoa zehazten dituena. Ondoren, tentsio hori pare-balio bihurtzen da, torlojuaren hariaren marruskadura eta junturaren geometria erabiliz. Momentu-tentsio erlazioa formula honek ematen du: T = K × D × F, non T momentua den, K azkoinaren faktorea (marruskadura hartzen duen dimentsiorik gabeko koefizientea), D torlojuaren diametro nominala eta F nahi den torlojuaren tentsioa.
K fruitu lehorraren faktorea parametro kritikoa da, baina askotan gaizki ulertua. Harien lubrifikazioaren, torlojuaren eta azkoinaren gainazaleko akaberaren eta estalduraren presentziaren araberakoa da. K-ren balio tipikoa 0,2 da altzairuzko torloju lubrifikatzaileentzat, baina 0,1 eta 0,3 bitartekoa izan daiteke baldintzen arabera. Horrek esan nahi du momentu-balio berdinak hiru faktorez aldatzen den torloju-tentsioa sor dezakeela. Horregatik, momentua bakarrik ez da bolt-kargaren adierazle fidagarria. Aplikazio kritikoetarako, ingeniariek metodo zehatzagoak erabiltzen dituzte, hala nola torlojuaren luzapenaren neurketa edo tentsio zuzeneko adierazleak. Beheko taulak torloju-tamaina arrunten eta junta-materialen pare-balio tipikoak eskaintzen ditu.
| Bolt tamaina | Junta mota | Helburuko bolt tentsioa (MPa) | Gomendatutako Torque (Nm) | Intxaur-faktorea (K) |
| M16 | Kautxua | 30-50 | 80-120 | 0.20 |
| M16 | PTFE | 40-60 | 100-150 | 0.20 |
| M20 | Zauri Espirala | 60-80 | 200-280 | 0.18 |
| M24 | Zauri Espirala | 60-80 | 350 - 480 | 0.18 |
| M24 | Metalezko jaka | 80-120 | 450 - 650 | 0.16 |
Gure lantegian, gure bezeroei fabrikatzen dugun brida lau bakoitzeko momentuaren zehaztapen zehatzak eskaintzen dizkiegu. Zehaztapen hauek brida-dimentsioetan, torlojuaren tamainan eta materialan, junta motan eta funtzionamendu-baldintzetan oinarritzen dira. Era berean, kalibratutako giltzak erabiltzea eta torlojuaren tentsioa egiaztatzea gomendatzen dugu bigarren metodo bat erabiliz, esate baterako, torlojuaren luzapena mikrometro batekin neurtzea edo ultrasoinuzko bolt tentsio-neurgailu bat erabiliz. Torlojuen karga kontrolatzeko ikuspegi zorrotz hau ezinbestekoa da aplikazio kritikoetan zigilatzea fidagarria lortzeko.
Junta torlojudun brida lauko konexio batean zigilua sortzen duen osagaia da. Brida aurpegien artean estutzen den material konprimigarria da. Juntak nahikoa biguna izan behar du briden aurpegien gainazaleko irregulartasunetara egokitzeko, baina barneko presioa eta prozesuko fluidoaren eraso kimikoa jasateko bezain sendoa. Gainera, nahikoa erresistentea izan behar du bere konpresio-esfortzua denboran zehar eta ziklo termikoaren azpian mantentzeko. Ez dago aplikazio guztietarako egokia den junta-material bakarra. Juntaren materiala hautatzea aplikazio zehatzaren tenperatura, presioa eta bateragarritasun kimikoen eskakizunen araberakoa da.
Brida lauetarako juntura-material ohikoenak kautxua, PTFEa, espirala eta metalezko jaka dira. Gomazko junturak presio baxuko eta tenperatura baxuko aplikazioetan erabiltzen dira, hala nola ur eta aire-lerroetan. PTFE junturak fluido oldarkorrekiko erresistentzia behar den aplikazio kimikoetan erabiltzen dira. Espiralezko junturak presio handiko eta tenperatura altuko aplikazioetan erabiltzen dira, hala nola lurrun eta hidrokarburoen lerroetan. Metalezko junturak aplikazio zorrotzenetan erabiltzen dira, non tenperatura eta presioarekiko erresistentzia maila altuenak eskatzen diren. Beheko taulan juntagailuen material horien funtsezko propietateak alderatzen dira.
| Juntagaien materiala | Tenperatura maximoa (°C) | Presio maximoa (bar) | Erresistentzia kimikoa | Aplikazio Tipikoa |
| Kautxua (NBR) | 100 | 16 | Ona (ura, olioa) | Ura, airea, presio baxuko lurruna |
| PTFE | 260 | 40 | Bikaina | Prozesamendu kimikoa, elikagaiak |
| Zauri Espirala | 500 | 100 | Oso ona | Lurruna, hidrokarburoak, presio altua |
| Metalezko jaka | 600 | 150 | Bikaina | Tenperatura handikoa, presio handikoa |
Wenzhou Longan Flange Co., Ltd.-n ez dugu juntadurarik fabrikatzen, baina gure bezeroekin lankidetza estuan lan egiten dugu, hautatzen duten juntura gure brida lauekin bateragarria dela ziurtatzeko. Brida-aurpegiaren dimentsio zehatzak eskaintzen ditugu, aurpegiaren altuera altxatua eta gainazaleko akabera barne, funtsezkoak diren juntak egokitzeko. Juntagailuen konpresio-tentsioari eta torloju-momentuari buruzko orientabideak ere eskaintzen ditugu, junta-fabrikatzailearen gomendioetan oinarrituta. Gure helburua da torlojudun juntura-sistema osoak (brida, junta eta torlojuak) elkarrekin funtzionatzen duela ziurtatzea zigilu fidagarria lortzeko.
Brida aurpegiaren gainazaleko akabera sarritan ahaztu egiten den parametro kritikoa da. Juntak brida aurpegiaren gainazaleko irregulartasunekin bat egin behar du zigilu bat sortzeko. Gainazala zakarregia bada, baliteke junturak ezin izango ditu haran sakonak bete, eta ihes-bide bat gera daiteke. Gainazala leunegia bada, baliteke juntadurak gainazalari heldu ezin izatea eta presiopean irristatu edo estruitu egin daiteke. Gainazaleko akabera optimoa bi mutur horien arteko oreka da. Juntagailuen material gehienetarako, Ra 3,2 eta 6,3 mikrometro arteko zimurtasuna gomendatzen da. Hau, normalean, brida aurpegia zirrikitu-eredu zerradun edo zentrokide batekin mekanizatuz lortzen da, akabera "fonografiko" gisa ezagutzen dena.
Akabera fonografikoa ASME B16.5 eta EN 1092-1 bezalako arauetan zehazten da. Akabera brida aurpegian etengabeko zirrikitu espiral bat mozten duen tresna batek sortzen du. Arteka-sakonera eta tartea kontrolatzen dira nahi den zimurtasuna lortzeko. Ildaska-ereduak juntagailuak atxiki ditzakeen gailur eta haran batzuk eskaintzen ditu. Eskupetze honek barne-presioaren ondorioz juntura lehertzea eragozten du eta zigilu termikoaren azpian zigilua mantentzen laguntzen du. Beheko taulak gomendatutako gainazaleko akabera ematen du junta-material desberdinetarako.
| Juntagaien materiala | Gomendatutako gainazalaren zimurtasuna (Ra, µm) | Akabera mota |
| Kautxua | 3,2 - 6,3 | Fonografikoa (kontzentrikoa edo zerraduna) |
| PTFE | 1,6 - 3,2 | Fonografikoa edo leuna |
| Zauri Espirala | 3,2 - 6,3 | Fonografikoa |
| Metalezko jaka | 3,2 - 6,3 | Fonografikoa |
Gure lantegian, gure brida lauko aurpegi guztiak mekanizatzen ditugu zehaztutako gainazaleko akaberaraino, doitasun-tresneria duten CNC tornuekin. Azaleko akabera profilmetro baten bidez egiaztatzen dugu eta emaitzak gure kalitate-kontroleko dokumentazioan erregistratzen ditugu. Horrek bermatzen du ekoizten ditugun brida lau bakoitzak junturak esertzeko gainazal egokiena eskaintzen duela. Aurpegiko akabera sorta bat ere eskaintzen dugu, akabera leuna, zerradun akabera eta eraztun-junturaren akabera barne, junta mota eta aplikazio desberdinen eskakizunak betetzeko.
Torlojuak estutzearen sekuentzia beste faktore kritiko bat da zigilu fidagarria lortzeko. Torlojuak ausazko ordenan banan-banan estutzen badira, brida desitxuratu egingo da eta junta-konpresioa irregularra izango da. Horrek ihesa ekar dezake, nahiz eta azken momentuaren balioak zuzenak izan. Prozedura zuzena torlojuak izar edo gurutze eredu batean estutzea da, hainbat pasetan. Lehen paseak pare txikiko pasabidea izan behar du (normalean azken momentuaren % 30) juntagailua esertzeko eta bridak lerrokatzeko. Bigarren pasatzeak pare ertaineko pasabidea izan behar du (normalean azken momentuaren % 60). Azken paseak momentu osoan egon behar du, berriro ere izar ereduan. Pixkanaka-pixkanaka estutze uniforme honek junta uniformeki konprimitzen duela eta brida-aurpegiak paralelo mantentzen direla bermatzen du.
Pasabide kopurua eta pare-balio espezifikoak bridaren tamainaren, torloju kopuruaren eta junta-materialaren araberakoak dira. Torloju asko dituzten brida handietarako, hiru edo lau pasa behar izan daitezke. Brida txikietarako, bi pase nahikoa izan daitezke. Beheko taulak torlojuak estutzeko sekuentzietarako jarraibide orokorra eskaintzen du.
| Brida Tamaina | Torlojuen kopurua | Gomendatutako Paseak | Torque eredua |
| DN50 - DN100 | 4-8 | 2 | Izarren eredua |
| DN150 - DN300 | 8-12 | 3 | Izarren eredua |
| DN350 - DN600 | 12-20 | 3-4 | Izarren eredua |
| > DN600 | > 20 | 4+ | Izarren eredua, etapa anitz |
Kalitate kontrola ezinbestekoa da estutze-prozedura behar bezala egin dela ziurtatzeko. Azken momentua pasa ondoren, ikuskatzaile kualifikatu batek torloju bakoitzaren momentua egiaztatu beharko luke kalibratutako giltza momenezko batekin. Ikuskatzaileak zirkunferentziaren inguruko hainbat puntutan briden aurpegien arteko tartea ere egiaztatu beharko du, bridak paraleloak direla ziurtatzeko. Hutsune irregularra bada, torlojuak askatu behar dira eta estutzeko prozedura errepikatu. Wenzhou Longan Flange Co., Ltd.-n, gure bezeroei instalazio-argibide zehatzak eta pare-zehaztapenak eskaintzen dizkiegu fabrikatzen ditugun brida lau bakoitzeko. Gainera, tokiko prestakuntza eta laguntza teknikoa eskaintzen ditugu gure bezeroei beren aplikazio kritikoetan zigilu fidagarriak lortzen laguntzeko.
1. galdera: Zein da torloju-momentu zuzena brida lau baterako?
Erantzuna: torlojuaren pare zuzena torlojuaren tamainaren, torlojuaren materialaren, junta-materialaren eta funtzionamendu-baldintzen araberakoa da. Normalean junta-fabrikatzaileak zehazten du edo T = K × D × F formula erabiliz kalkulatzen da, non K azkoin faktorea den, D torlojuaren diametroa eta F helburuko torlojuaren tentsioa den. Wenzhou Longan Flange Co., Ltd-n fabrikatzen ditugun brida lau bakoitzeko pare-zehaztapen zehatzak eskaintzen ditugu. Ezinbestekoa da kalibratutako giltza dinamikoa erabiltzea eta gomendatutako estutze-sekuentzia jarraitzea.
2. galdera: Zergatik isurtzen da nire brida lauak torlojuak zehaztutako momentuan estutu ondoren ere?
Erantzuna: Hainbat arrazoi posible daude. Juntagailua kaltetuta egon daiteke edo okerreko materiala izan daiteke. Brida aurpegiak kaltetuta egon daitezke edo gainazaleko akabera okerra izan dezakete. Torlojuak kutsatuta edo behar bezala lubrifikatuta egon daitezke, eta ondorioz, ustezko baliotik desberdina den azkoin-faktorea sor daiteke. Baliteke bridak paraleloak ez izatea. Edo funtzionamendu-baldintzek juntaren presioa edo tenperatura-maila gaindi dezakete. Osagai guztien ikuskapen sakona eta instalazio-prozedura berrikustea beharrezkoak dira arrazoia identifikatzeko.
3. galdera: Zein da aurpegi altxatuaren eta aurpegi lauaren brida baten arteko aldea?
Erantzuna: aurpegi altxatutako brida lauak aurpegian goratutako eraztun txiki bat du, aurpegi lauko brida batek, berriz, guztiz laua du. Altxatutako aurpegia torlojuaren karga juntan kontzentratzeko diseinatuta dago, zigilatzeko tentsioa areagotuz. Aurpegi lauko bridak aurpegi osoko junketekin erabiltzen dira eta ohikoak dira presio baxuko aplikazioetan eta burdinurtuzko edo plastikozko bridekin. Aukeraketa aplikazioaren eta elkartze-bridaren araberakoa da.
4. galdera: Zenbat aldiz estutu behar dira brida lauak torniloak berriro?
Erantzuna: brida lauko torlojuak berriro estutu behar dira hasierako 24 orduen funtzionamenduaren ondoren, batez ere tenperatura altuko aplikazioetan, non hedapen termikoak eta junturak erlaxatzeak torlojuaren karga galtzea eragin dezakeen. Horren ondoren, berriro estutzea programatutako mantentze-tarteetan egiten da normalean, hala nola urteko geldialdietan. Maiztasuna aplikazioaren kritikotasunaren eta funtzionamendu-baldintzen araberakoa da. Ihesak ikusteko aldizka ikuskatzea ere gomendatzen da.
5. galdera: Zein da brida lau batek zigilatu dezakeen presio maximoa?
Erantzuna: brida lau batek zigilatu dezakeen gehienezko presioa bridaren kalifikazioaren, junta-materialaren eta torlojuaren kargaren araberakoa da. Esate baterako, 150 klaseko brida lau batek zirrikitutako juntura batekin 20 bar-era arte zigil dezake giro-tenperaturan. 300 klaseko brida batek 50 bar arte zigil dezake. Presio handiagoek brida-kalifikazio handiagoak eta junta-material sendoagoak behar dituzte. Gure lantegian, brida lauak fabrikatzen ditugu presio-klase ezberdinetan, aplikazio ezberdinen eskakizunak betetzeko.
Torlojuzko brida lau batekin zigilu fidagarria lortzea sistemen ingeniaritza erronka bat da. Torlojuen karga, junta-konpresioa, brida zurruntasuna eta gainazaleko akabera konbinazio zuzena behar du. Faktore horietako bakoitza arreta handiz zehaztu eta kontrolatu behar da juntagailuaren bizitza osoan zehar konpresio-egoeran egon dadin. Torlojuen karga nahikoa izan behar da junta konprimitzeko, baina ez hain handia junta edo brida kaltetzeko. Juntak prozesuko fluidoarekin bateragarria izan behar du eta funtzionamendu-tenperatura eta presioa jasateko gai izan behar du. Brida aurpegiek lauak izan behar dute eta gainazaleko akabera egokia izan behar dute juntura moldatu eta atxikitzeko. Eta torlojuak sekuentzia egokian estutu behar dira kargaren banaketa uniformea bermatzeko. Wenzhou Longan Flange Co., Ltd.-n, gure fabrikak bi hamarkada baino gehiago daramatza brida lauak fabrikatzen, eta faktore horien ulermen sakona garatu dugu. Gure bridak doitasunez mekanizatuta daude egokitze eta karga banaketa egokia bermatzeko, eta gure bezeroei zigilu fidagarriak lortzeko behar duten laguntza teknikoa eskaintzen diegu.
Hoditeria sistema berri bat diseinatzen ari zaren edo lehendik dagoen bat mantentzen ari zaren ala ez, gurekin harremanetan jartzera gonbidatzen zaitugu zure brida lauaren eskakizunak eztabaidatzeko. Gure ingeniari taldeak zure aplikaziorako brida egokia hautatzen lagun diezazuke, momentuaren zehaztapenak ematen eta juntagailuen aukeraketari eta instalazioari buruzko orientazioa eskaintzen dizu. Gure bezeroei kalitate goreneko produktuak eta ahalik eta zerbitzu onena eskaintzeko konpromisoa hartzen dugu.
Jarri harremanetan Wenzhou Longan Flange Co., Ltd-rekin gaurzure brida lauaren eskakizunak eztabaidatzeko eta gure produktuek zure aplikazio kritikoetan zigilatzea fidagarria lortzen nola lagun zaitzaketen ezagutzeko.
TradeManager
Skype
VKontakte